


Mnoho lidí považuje přesné žulové komponenty za kamenné díly vyrobené jednoduchým řezáním a leštěním. Ve skutečnosti žulové součásti používané v polovodičových, optických inspekčních a metrologických zařízeních vyžadují speciální procesní tok, který se liší od běžného obrábění kamene. Konvenční zpracování kamene sleduje pouze vnější rozměry, zatímco přesné žulové komponenty se zaměřují na nepřetržitou kontrolu vnitřního napětí a zamykání geometrické přesnosti. Každý speciální proces je navržen tak, aby eliminoval rizika mikrodeformace. Skupina UNPARALLELED Group, která čerpá z let zkušeností s výrobou ultrapřesných součástí, rozebírá základní speciální procesy obrábění pro přesné součásti z žuly.
一,Kontrola surového kamene a směrový výběr materiálu, aby se zabránilo vnitřním defektům u zdroje Na rozdíl od běžného řezání kamene procházejí přesné žulové polotovary před obráběním vnitřním testováním defektů. Drobné vnitřní trhliny, segregace minerálů a volné mezivrstvy neviditelné pouhým okem se postupně rozšiřují pod teplotním cyklem a zatížením, což má za následek deformaci dokončených referenčních povrchů. UNPARALLELED Group provádí petrografickou analýzu a detekci vnitřních defektů na surových kamenech z černé žuly UNPARALLELED® a určuje orientaci obrábění podle krystalové struktury kamene. Řezný plán je uspořádán na základě zarovnání krystalů, aby se zabránilo anizotropní deformaci způsobené orientací krystalu. Nekvalifikované kameny jsou vyřazeny a pouze proseté surové kameny pokračují k dalšímu řezání.
2, Vícestupňové přirozené stárnutí a statické umístění při konstantní teplotě pro uvolnění vícevrstvého zbytkového napětí Těžba a řezání akumulují vnitřní napětí uvnitř žuly. Bez dostatečného uvolnění pnutí se budou hotové výrobky po dodání neustále deformovat a poškodí referenční přesnost. Tento proces stárnutí je nejvýraznějším speciálním postupem, který odlišuje přesnou žulu od běžných kamenných výrobků. UNPARALLELED Group umisťuje hrubě řezané polotovary do vyhrazeného skladu pro dlouhodobé přirozené stárnutí, aby se uvolnilo povrchové napětí způsobené řezáním. Po hrubovacím frézování, drážkování, vrtání a dalším konstrukčním obrábění jsou obrobky přeneseny do dílen s konstantní teplotou, kde se opět staticky umístí, aby se uvolnilo nové napětí generované řezáním. Je uspořádáno více kol statického úložiště. Obrábění pokračuje až poté, co se deformace materiálu stabilizuje, čímž se zabrání odrazu napětí po následném ultra přesném broušení.
3, Integrované CNC hrubé a dokončovací obrábění pro kontrolu poškození pod povrchem Běžné zpracování kamene se zaměřuje pouze na vnější obrysy. Hlavní výzvou CNC obrábění přesné žuly je kontrola neviditelných podpovrchových mikrotrhlin způsobených obráběním. Žula je vysoce křehká. Nesprávné řezné parametry vytvoří pod povrchem desky neviditelné poškozené vrstvy, které při pozdějším použití způsobí zhoršení přesnosti. UNPARALLELED Group přijímá diamantové řezné nástroje vhodné pro žulu, aplikuje vrstvenou strategii progresivního řezání a řádně řídí řezné zatížení a schémata chlazení. Jedním upnutím lze vytvořit vícepovrchové struktury, otvory a drážky. Vícefunkční obrábění dokončené v rámci jednotného upínacího standardu zajišťuje geometrické tolerance mezi funkčními povrchy a snižuje chyby polohování z opakovaného opětovného upnutí.
4, Kombinované gradientní ultra přesné broušení a ruční tvarování pro vytvoření referenčních povrchů Broušení je více než zploštění povrchů desek. Dělí se na vícestupňové gradientové broušení pro postupné snižování drsnosti povrchu a odstraňování poškození obráběním zanechaných předchozími postupy. Po mechanickém broušení vstupují obrobky do speciálního ručního procesu jemného tvarování. Řemeslníci s desítkami let zkušeností s broušením provádějí místní tvarování v nanoměřítku na referenčních površích. Díky bohatým zkušenostem řemeslníci identifikují drobné výškové rozdíly na desce a odebírají materiál v mikromnožstvích, aby opravili odchylku obrysu od mechanického broušení. Tento kombinovaný proces vyvažuje jednotnost velkoplošných desek a místní požadavky na vysokou přesnost a poskytuje stabilní referenční roviny pro metrologická a optická zařízení. Po broušení se provádí utěsnění mikropórů, aby se zablokovaly drobné póry na kamenných površích a zabránilo se prachu a vlhkosti v korozi kamenného podkladu.
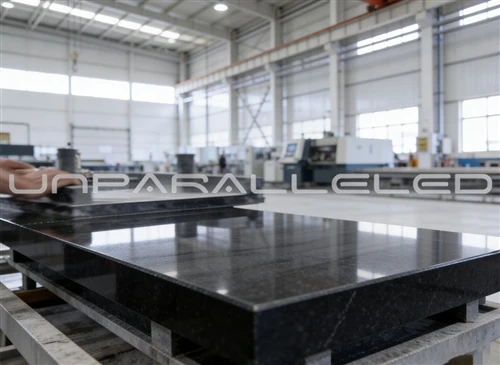
5, Celoplošná síťová metrologie a kalibrace pro vytvoření sledovatelných souborů přesnosti Inspekce přesných žulových komponent není jednoduchým bodovým vzorkováním, ale nezávislým metrologickým procesem. Obrobky se přesouvají do dílen s konstantní teplotou a vlhkostí. Poté, co obrobky dosáhnou úplné tepelné rovnováhy s prostředím, dovezená měřicí zařízení včetně laserových interferometrů a vysoce přesných elektronických nivelačních přístrojů se používají pro celoplošné vzorkování mřížky a mapování na referenčních plochách, otvorech, drážkách a stupních. Údaje o úplné odchylce obrysu jsou zaznamenány. Všechny měřicí přístroje skupiny UNPARALLELED Group lze vysledovat až k národním metrologickým institucím. Pro každou součást je generován vyhrazený kontrolní soubor, který zaznamenává rovinnost, kolmost, toleranci polohy a další geometrické tolerance. Zajišťuje autentická a opakovatelná data přesnosti pro podporu kalibrace kompletního zařízení.
6,Ochrana hotového výrobku a překontrolování napětí, aby byla zaručena stabilní přesnost po dodání Dokončení obrábění neznamená konec postupů. Hotové výrobky procházejí snadno přehlédnutelným procesem zpětné kontroly stresu a ochrany. Po broušení a metrologii zůstávají obrobky další dobu v prostředí s konstantní teplotou. Přesnost referenčního povrchu je znovu kontrolována, aby se zjistila jakákoli drobná následná deformace. Po potvrzení stabilní přesnosti je na hrany a referenční povrchy aplikována speciální ochrana, aby se zabránilo poškození kolize během přepravy a zvedání. Teprve po dokončení všech postupů může začít balení a dodávka. Tento krok předem odkryje obrobky s potenciálními skrytými riziky stresu a zabrání posunu přesnosti poté, co produkty dorazí k zákazníkům.